Cáncamos CODIPRO: Seguridad y calidad para el mundo del izaje
Si te dedicas a un giro industrial en el que el izaje de cargas tiene un papel protagónico, este artículo es para ti. Sigue leyendo, pues hoy te hablaré de uno de los mejores cáncamos que hay en el mercado: Los cáncamos CODIPRO. Aquí conocerás los tipos de cáncamos que maneja CODIPRO y comprobarás por qué son la mejor garantía de seguridad para tu industria. Dale PLAY al video y conoce de cerca los cáncamos CODIPRO Tipos de cáncamos CODIPRO y sus ventajas Con sus más de 40 años de experiencia y tecnología, CODIPRO es la compañía europea especializada en diseño y fabricación de cáncamos de alta calidad. Estos son los cáncamos con los que CODIPRO, hoy en día, está posicionado como un actor protagonista en el mercado internacional del izaje: Giratorios de elevación GRADUP: Fueron diseñados para elevar o voltear cargas muy pesadas. Soportan de 0,07 hasta 125 toneladas en cualquier posición de montaje, gracias a que cuentan con un anillo que gira a 360º. El par de apriete grabado en cada cáncamo ayuda a evitar riesgos de torsión y a que se rompa el perno. En PRIVARSA tenemos disponibles 2 modelos de cáncamos CODIPRO giratorios de elevación GRADUP: cáncamo DSS y DSR; conócelos mejor haciendo click en su nombre. Inoxidables: Debido a que son inoxidables, son ideales para usarlos en condiciones ambientales extremas. Están disponibles en versión macho y hembra. En PRIVARSA tenemos estos cáncamos CODIPRO disponibles en DSS y DSR; para conocerlos haz click en su nombre. Cáncamos para offshore: Están desarrollados para satisfacer los requerimientos de la industria marítima, offshore y eólica. Actualmente CODIPRO tiene dos gamas offshore distintas avaladas por el certificado “Type Approval TAS00001ZG”. Soluciones para elevaciones específicas: Son cáncamos universales con gancho de elevación para voltear cargas y para uso repetitivo. Seguridad de las personas: Son puntos de fijación para equipos de protección anticaídas. Se pueden fijar permanentemente para garantizar la seguridad de las personas. Cáncamos soldables: Permiten realizar un punto de agarre soldado para la elevación y la estiba de una carga máxima de hasta 10 toneladas. Punto central de elevación: Se usan para elevar cargas de hasta 55 toneladas. Su sistema de elevación SLM está diseñado para elevar moldes de hasta 80 toneladas. ¿Cáncamos fijos o articulados? Ahora que ya que conoces los tipos de cáncamos CODIPRO, es momento de ver las diferencias entre los cáncamos fijos y los articulados. ¡Empecemos! Cáncamos fijos Los cáncamos de elevación fijos tradicionales (DIN 580), son diseñados para izajes verticales a 0º, en dirección del izaje. Está prohibido su uso en izajes perpendiculares a 90º, en dirección del izaje. Cáncamos giratorios de elevación Al ser concebidos para girar bajo carga, se pueden usar en todo tipo de izaje ya sea al sesgo con ángulo o para estibar. Para evitar un reemplazo por otro eje inadecuado, se recomienda usar cáncamos con ejes indisociables. Cáncamos Fijos Cáncamos Giratorios Tracción lineal (0º). ✔ ✔ Tracción perpendicular (90º). ✖ ✔ La manila se orienta en dirección de la tracción. ✖ ✔ Giratorio durante el izaje/bajo carga. ✖ ✔ CMU elevadas. ✖ ✔ Trazabilidad individual. ✖ ✔ ¿De qué material están hechos los cáncamos CODIPRO? ¿Grado 6, 8, 10, 12? En el mundo del izaje se habla generalmente en términos de clase de acero o “grados”. El grado toma sentido gracias a la resistencia de rotura (N/mm2) a proporción con el diámetro de la cadena, junto a la clase de la materia, determinan la capacidad de elevación. Debido al papel que desempeñan los grados en el izaje, en los últimos años han aparecido grados más altos en el mercado. Por diversas aleaciones de acero Algunos fabricantes han propuesto cáncamos de elevación de clase 10, 12, 14, etc.; no obstante, estas denominaciones no son apropiadas para los cáncamos articulados. CODIPRO creó la marca GRADUP, en la cual cada elemento que compone a un cáncamo articulado está sometido a distintas restricciones. Por último, es importante mencionar que con el objetivo de ofrecer una máxima resistencia, todas las piezas CODIPRO son fabricadas con material y diseño óptimo según su uso en el izaje. El cáncamo GRADUP de CODIPRO es muy eficiente y seguro. Además, todos los cáncamos CODIPRO tienen un código de trazabilidad individual que permite un seguimientos infalible, tiene la CMU y la marca CODIPRO grabados. Haz click en el video y conoce más de cerca los cáncamos GRADUP de CODIPRO Razones para confiar en los cáncamos giratorios de CODIPRO Certificación de calidad Todos los cáncamos CODIPRO respetan rigurosamente las normas de la “directiva de máquinas” 2006/42/CE y los puntos esenciales de la Norma EN 1677-1 que indican las formas en que los accesorios tienen que estar fabricados, probados y certificados. Los cáncamos de CODIPRO respetan las normas de la ASMEB30.26-2010, lo que significa que se pueden utilizar en América del norte sin ninguna precaución. Con cada cáncamo se entrega un certificado de conformidad. Control anti-fisuras sobre el 100 % de los cáncamos. Test de prueba de carga (CMU x 2,5) según las normas europeas en vigor. Único fabricante europeo con un coeficiente de elevación 5 en prácticamente toda la gama. Los cáncamos pueden ser certificados por un organismo de control externo. CODIPRO ha obtenido un “Type Approval Certificate” de DNV GL para una selección de su gama de cáncamos de elevación DSR y DSS. Calidad del acero >8, coeficiente de seguridad elevado, altas cargas máximas de utilización (CMU) y excepcional acabado. Trazabilidad máxima garantizada Cada componente dispone de la marca del fabricante. Trazabilidad garantizada mediante un código individual marcado en cada cáncamo. Diseñados para variedad de usos e industrias La gama de cáncamos giratorios de elevación que comercializa CODIPRO, es de las más completas del mercado. Toda la gama está disponible con anillo de centraje (versión +C), para ofrecer cargas de elevación aún más altas. Los puedes usar en todo tipo de ámbito industrial tradicional: La industria del molde, la manutención/transporte/logística, la industria naval, el offshore, la elevación, aeronáutica, sector eólico. Son ideales para manipular y voltear cargas pesadas. Están diseñados
TK Mold: Lo mejor en soluciones para la industria del plástico
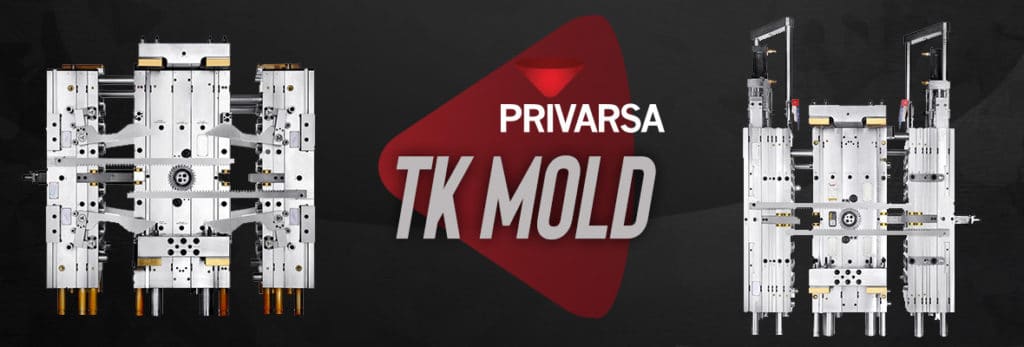
El día de hoy quiero hablarte de TK Mold, una empresa originaria de China que tiene las mejores soluciones para la industria del plástico. Así que si te dedicas a algún ramo industrial en el que el plástico tenga presencia, debes leer este artículo hasta el final. Aquí te contaré todos los beneficios que TK Mold puede representar para tu empresa, y te diré más detalles sobre esta gran compañía. Sigue leyendo, conócela y descubre por qué TK Mold está consolidado como uno de los grandes proveedores en soluciones para la industria del plástico. Sus productos y servicio te van a sorprender. [VIDEO] Dale PLAY al video y conoce de cerca a TK Mold Shenzhen Co, LTD ¿Qué es TK Mold? TK Mold, no es un simple proveedor de soluciones para la industria del plástico, pues también se dedica a la investigación del desarrollo y fabricación de moldes. Gracias a esto, hoy en día, después de 36 años de haber sido fundada en Hong Kong (1983), TK Group es una empresa con gran protagonismo en 2 rubros importantes de la industria del plástico: La inyección de plástico. Fabricación de moldes. Cabe mencionar que TK actualmente tiene cerca de 3400 empleados y 140 ingenieros de diseño, lo que le da la capacidad de proveer más de 1500+ moldes por año a diferentes empresas. Con más del 95 % de moldes exportados, TK Mold es el mayor exportador de China y es uno de los grandes líderes en el mercado global. Hoy por hoy, esta gran compañía cuenta con 4 bases de producción con su sede en Shenzhen y las 3 fábricas restantes en Suzhou, Huizhou y Alemania. ¿Cuáles son sus servicios? TK Mold tiene como principal objetivo contribuir al éxito de sus clientes y ayudarles a conservarlo mediante estos servicios: Análisis. Creación de herramientas. Inspección de dimensiones. Tratamiento de superficies. Producción en masa y envío. Gracias a que cuenta con administración técnica europea, a que tiene su propio programa de producción llamado TK MES System y Production Managment System, con los que cada pieza fabricada tiene un código de barras, los clientes pueden saben si las piezas solicitadas van a tiempo y pueden estar al tanto de su maquilación. Pero lo mejor de TK Mold, es que entrega sus productos a todos sus clientes alrededor del mundo de manera muy rápida. Esto lo consigue con ayuda de sus equipos multinacionales de ventas, proyectos e ingeniería, que tienen amplia experiencia en diseño y fabricación de moldes especializados. Lo que diferencia a TK Mold del resto de los proveedores de moldes | Capacidades técnicas Sus moldes son altamente eficientes: Máquina de manufactura aditiva y conformal cooling que aseguran hasta un 35 % de reducción en el tiempo de ciclo. Centro tecnológico de investigación y desarrollo: Más de 30 años de experiencia con soporte europeo. Diseño estructural del molde en 3D. Análisis del flujo del molde (Mold Flow). Análisis y optimización del diseño del producto. Sinterización directa de metales por láser para óptimo diseño de enfriamiento. TK Mold es el único proveedor que ofrece la prueba “Scientific Mold Test” en China: Provee especificaciones de moldeo de manera científica (Scientific Mold Test). Líneas de producción automatizadas: 8 líneas termostáticas de maquinado automático con sistemas robot de 5 ejes. Recolección automática de electrodos, posicionamiento, medición y maquinado de insertos, ¡asegurando la repetibilidad! Más de 350 máquinas japonesas y europeas, como las rectificadoras Studer® y CNC Hauser®, la máquina CNC de fresado de alta velocidad Yasda®, máquinas EDM de Makino®, Agie Carmilles® y Seibu®, etc. Control de Calidad: Equipo de inspección avanzada de alta precisión como Zeiss CMM, maquinaria de medición óptica Hexagon OGP y escáner de contorno 3D que alcanza una precisión de hasta 0.5 um. Pruebas, muestras y soluciones inmediatas: Máquinas de inyección europeas y japonesas de 25 a 1500 Tons (como HUSKY®, JSW®, Krauss-Maffei® y ENGEL®, etc.). Proceso de validación con inyección de moldeo científico. Más de 40 pruebas para verificar la funcionalidad de la pieza, longevidad, tratamiento de superficie, adaptación ambiental y análisis de la estructura. Cómo trabaja y controla sus procesos TKM (11 pasos) Inicio del proyecto. Diseño para Manufactra & Mold flow. Diseño del molde. Aprobación del cliente. Fabricación. Reporte semanal. Primera prueba. Control de calidad. Modificación. Confirmación de entrega. Soporte global. Giros beneficiados con los servicios de TK Mold: Los fuertes cimientos y el desarrollo constante de esta corporación, los ha llevado a ser de las organizaciones más adelantadas en la fabricación inteligente y en la inyección de precisión. Algunos de los sectores o giros para los que TK Mold fabrica moldes especiales, son: Industrias que usan tapas de cierre automático, de pared delgada stack mold con precinto de seguridad, etc. Sector médico. Industria del plástico. Sector cosmético. Embalaje. Sector electrónico. Smartphones. Sector automotriz. Cuidado personal. Y más. Marcas que confían en TK Mold: L’ORÉAL PARIS®. Berry®. Rieke®. Henkel®. ALPLA®. P&G®. TM Technimark®. PRIVARSA + TK Mold = Grandes soluciones para la industria del plástico en México Como puedes darte cuenta, TK Mold es una gran compañía y no por nada es reconocida como uno de los grandes líderes mundiales en soluciones para la industria del plástico. Por esta razón, a todos los que formamos parte del equipo PRIVARSA, nos enorgullece tenerlo como uno de nuestros socios comerciales más recientes. Con su gran política, su impecable servicio, innovación y actualización constante de nuestro lado, podemos garantizar que en PRIVARSA tenemos lo mejor del mundo para la industria del plástico en México. Si quieres conocer más sobre TK Mold, no dudes en visitar su sitio web haciendo click aquí. O si lo prefieres puedes contactarnos y pedirnos más información en nuestra página de contacto; para esto sólo haz click aquí. ¡Descarga el catálogo TK Mold y guarda gran parte de este artículo en tus dispositivos electrónicos haciendo click aquí!
Problemas en la inyección de plástico: Material atascado en el molde
Uno de los principales problemas en la inyección de plástico es el atascamiento o la adhesión de material al molde. Esto significa que el canal o la pieza no se liberan del molde y un pedazo o todo el producto queda adherido hasta que se extrae manualmente. Este problema afecta la productividad y por ende a nuestras ganancias, pues implica detener la producción para desatorar las piezas, material o coladas atascadas en el molde. Si te dedicas a la industria de inyección de plástico, seguro sabes por qué pasa esto y cómo solucionarlo. En caso de que no sepas o estés buscando más información sobre el tema, aquí te diremos algunas causas, soluciones y más. No dejes que bajo ninguna circunstancia el material atascado en el molde destruya tu producción y ten presente que el área donde se estanca la pieza, no es necesariamente la causa del problema. Las causas del atascamiento pueden deberse a uno, varios equipos o problemas de procesos. Diferentes secciones del molde pueden jalar la pieza y esto puede ocasionar que el material, las piezas o coladas se atasquen en otras secciones. Para entender el tema un poco mejor, empezaremos viendo el sistema de expulsión en el molde, su diseño y la importancia de cada uno de sus elementos. Conocer bien el sistema de expulsión en el molde es esencial, porque muchas veces es aquí donde surgen los problemas de atascamiento de piezas. ¡No dejes que los problemas en la inyección de plástico maten tu productividad! Conoce el sistema de expulsión del molde y evita problemas en la inyección de plástico El sistema de expulsión se coloca en la parte movible del molde y es la encargada de retirar las piezas moldeadas una vez que están frías y solidificadas. Por lo general este sistema es mecánico, pero en ocasiones usa sistemas extras tipo neumático o hidráulico. La apertura del molde deja que los pernos expulsores impulsen la pieza moldeada en dirección a la línea de partición, liberando la pieza de los corazones. Este sistema se puede usar siempre y cuando la pieza moldeada permanezca en el lado movible del molde. Las partes esenciales del sistema de expulsión Placa de expulsión y de retención. Pernos de expulsión. Perno expulsor de la máquina. Placa guía. Aspectos básicos en el diseño del sistema de expulsión: Esto es de vital importancia porque un diseño mal ejecutado puede traer múltiples problemas a nuestra producción, entre ellos, el atasque de la pieza en el molde. Estos son los dos aspectos más importantes a tomar en cuenta: Carrera de apertura y de expulsión: Para que la pieza caiga libremente al ser expulsada, el sistema de expulsión debe tener espacio suficiente entre el corazón y la cavidad. Colocación de puntos de expulsión de la pieza: Este aspecto es imprescindible, porque una configuración deficiente de los puntos de expulsión puede ocasionar problemas como: Este aspecto es imprescindible, porque una configuración deficiente de los puntos de expulsión puede ocasionar problemas como: Atasque de la pieza en el corazón del molde. Distorsión de la pieza a causa de fuerzas de expulsión mal distribuidas. Excesiva deformación de los pernos expulsores. Otros elementos importantes en el diseño del sistema de expulsión: Tipo de expulsores, diseño, dimensiones y acabados. Diseño de las placas de expulsión y retención. Retorno de la placa de expulsión. Fuerza de expulsión de la máquina. 7 Causas por las que se atascan las piezas o coladas en el molde | Arreglos en el equipo Ahora es momento de pasar a las causas principales de uno de los problemas más recurrentes en la inyección de plástico: El atascamiento de piezas, material o boquillas en el molde. Además de una carrera de apertura y de expulsión mal ejecutada; de una incorrecta colocación de puntos de expulsión de la pieza y de un mal diseño del sistema de expulsión del molde, hay otras razones por las que las piezas se adhieren al molde. Éstas son algunas causas que tienen que ver con ARREGLOS EN EL MOLDE. Conócelas y descubre algunas posibles soluciones. 1. Un nivel inapropiado de pulido Demasiado o poco pulido pueden provocar este problema en la inyección de plástico. Cuando hay demasiado pulido, se puede provocar un efecto de vacío mientras se lleva a cabo el proceso de moldeo, lo que causará que la pieza de acero sea retenida. Por otro lado, cuando hay poco pulido, la expulsión de la pieza puede tornarse complicada. ¿Soluciones? Si un vacío retiene la pieza a la superficie del molde, una buena solución es usar una pipeta de aire. También puedes remover las socavaduras puliendo el molde o usar una superficie pulida con vapor para facilitar el botado. 2. Rayones en el molde o la boquilla Un pulido circular puede crear rayones muy pequeños que se convertirán en socavaduras que se llenarán con material fundido. Además, los rayones pueden causar que la colada se atasque o que la pieza se atore en la mitad del molde al momento de expulsarla. ¿Soluciones? Remueve los rayones o las socavaduras durante el proceso de mantenimiento del molde. Pule el molde con movimientos de atrás hacia adelante en dirección del botado de las piezas, en lugar de movimientos circulares o elípticos. Otra solución es hacer el pulido con vapor para prevenir el atascamiento de materiales suaves. 3. Superficie contaminada en el molde Ésta se convierte en un problema cuando hay acumulaciones de resina en la superficie del molde. ¿Solución? Examina la superficie del molde y verifica que no tenga contaminación de resina. Limpia en caso de ser necesario. 4. Radio de nariz (tip) que no concuerda con la boquilla Un radio de nariz que no concuerda con la boquilla o un orificio de nariz muy amplio, puede causar problemas en la inyección de plástico. ¿Soluciones? Verifica que el radio de la nariz sea correcto. Para hacerlo puedes colocar una pieza de cartón sobre el orificio de la boquilla y presionar la punta del tip contra el cartón. Si el radio está correcto, la nariz
Industria del plástico: Un gran puente comercial entre México y China

Plastimagen México es el evento más completo e importante de la industria del plástico en Latinoamérica. Cada edición, este foro cuenta con la participación de aproximadamente 870 empresas que representan alrededor de 1600 marcas provenientes de más de 27 países. Con esto, Plastimagen México brinda la oportunidad de que diversas compañías creen nuevas alianzas comerciales a nivel internacional dentro del ramo de la industria del plástico. Este año, dentro de la edición número 22 de la Plastimagen México, todos los que formamos parte del equipo de PRIVARSA, empresa orgullosamente mexicana, tuvimos la satisfacción de anunciar una nueva alianza comercial que logramos concretar con TK Mold Shenzhen Limited y con Heatlock Co. Ltd; ambas compañías con sede en una de las potencias mundiales más grandes: China. Heatlock Co. Ltd. es una compañía de perfección sueca, con fabricación en China. Una asociación creada para las necesidades del moldeo por inyección Desde 1992, año que vio nacer a PRIVARSA, todos los que formamos parte de esta gran familia tenemos claro que uno de nuestros principales objetivos es convertirnos en el proveedor más importante de México para satisfacer las necesidades de la industria del plástico. Entre los servicios que ofrecemos en PRIVARSA se encuentran: Servicio oportuno de portamoldes. Componentes para moldes. Sistemas de colada caliente. Teniendo esto en cuenta, el día de hoy nos enorgullece y entusiasma mucho poder platicarles de la nueva asociación comercial que establecimos con TK Mold Shenzhen Ltd (fabricante de moldes chino) y con Heatlock Co. Ltd (fabricante de sistemas de colada caliente). Con esta alianza, las tres compañías esperamos hacer negocio e impulsar el desarrollo del creciente mercado mexicano de la industria del plástico dentro del rubro del moldeo por inyección. Al formar esta asociación, todos los involucrados nos fijamos la meta de ofrecer un servicio de la más alta calidad para moldes de hasta 32 cavidades, dentro del mercado. En palabras de nuestro nuevo socio comercial el Ingeniero Joerg Wehling, director general de TK Mold “los grandes del mercado generalmente sólo se enfocan en los moldes de 48 cavidades o más, mientras que nuestra alianza se enfocará en los moldes de hasta 32 cavidades para cubrir esa brecha con moldes de alta calidad, excelente servicio y tiempos cortos de espera”. Por otro lado, nuestro director de PRIVARSA, el Ingeniero Pablo Vargas, menciona que “una de las razones para crear esta asociación, es ofrecer a los fabricantes de moldes del país sistemas integrales con altos estándares de calidad a bajo costo”. Sistemas de colada caliente estandarizados y optimizados En PRIVARSA nos sentimos muy emocionados por comenzar esta nueva historia junto a Heatlock, empresa dedicada a hacer coladas calientes con sede en Hong Kong desde 2003, porque es una empresa global que está extremadamente estandarizada y optimizada, lo cual la hace ser una compañía con servicio rápido y asequible. Del mismo modo, estamos contentos de haber creado una alianza comercial con TK Mold, ya que es una compañía altamente preparada que ha invertido en crear métodos de fabricación más estandarizados, con diseños de moldes específicos y sistemas de colada caliente uniformes. Para todo el equipo de PRIVARSA es un orgullo ser parte de esta asociación junto a estas dos grandes compañías, porque nos apasiona traer lo mejor del mundo para la industria del plástico en México, y porque sabemos que esto significa un gran avance para nuestros socios, para nosotros y para el mercado. Al contar con el apoyo de más de 100 empleados, y tener más de 16 oficinas distribuidas en México, quienes formamos parte de PRIVARSA estamos convencidos que esta nueva unión comercial dará como resultado grandes logros para la industria del plástico y para la industria de los moldes a nivel global. De igual forma, en PRIVARSA estamos listos para respaldar todos los procesos de fabricación que se lleven a cabo durante esta nueva etapa. Los 7 objetivos principales de la asociación “PRIVARSA, TK Mold y Heatlock” Ofrecer un servicio de la más alta calidad, a un costo rentable y en el menor tiempo de espera para moldes de hasta 32 cavidades. Ser una solución confiable y convertirnos en la mejor opción para las compañías locales, cuando se trate de mejorar la calidad de sus procesos dentro de la industria del plástico. Garantizar un tiempo de vida de cinco a ocho años de los moldes con el mantenimiento adecuado. Ofrecer un componente educativo y de capacitación en México para que los fabricantes de moldes no dependan de sus proveedores foráneos al requerir asesoramiento técnico. Brindar el mejor soporte técnico a nuestros clientes. Reducir los costos en un 20 % y un 30 % del tiempo de entrega en comparación con otros sistemas más personalizados. Crecer y ganar presencia en el mercado del embalaje y de los productos médicos, no sólo a nivel local, también a nivel mundial. Listos para crecer en el mercado del embalaje y de la medicina Para PRIVARSA, ser parte de esta asociación junto a estas dos grandes empresas de China, es una gran oportunidad para centrarnos en el mercado nacional de embalajes de nuestro país, ya sea suministrado por empresas de La República Mexicana o por compañías globales que venden dentro de nuestra nación. Las tres compañías que formamos parte de esta alianza sabemos que esta asociación es una oportunidad sin precedentes para comenzar a tener protagonismo en el mercado del embalaje y de la medicina, y estamos listos para lograrlo. Por último, no nos queda más que agradecer a todos nuestros clientes por su incomparable aceptación, agradecer a nuestros proveedores por su invaluable apoyo, y finalmente, queremos agradecer a TK Mold y a Heatlock, por comenzar esta nueva etapa junto a nosotros. Estamos seguros que unidos cosecharemos grandes éxitos.
Control de temperatura para piezas de mayor calidad
Los controles de temperatura son una parte esencial en la correcta inyección de plástico. El proceso de inyección de plástico está compuesto por diversos elementos que intervienen y trabajan como un todo para obtener productos finales de calidad. Uno de estos factores que debemos tomar en cuenta y, por lo tanto, controlar con precisión, es la temperatura de nuestros materiales y de las piezas en las que se procesan. Actualmente, esto es posible gracias a la existencia de componentes electrónicos con sensores de temperatura y sistemas automatizados de regulación de la misma, que en la industria del plástico se conocen como controles de temperatura. ¿Qué son los controles de temperatura? Tal como su nombre lo indica, los controles de temperatura son instrumentos que se usan para medir y controlar la temperatura principalmente del Sistema de Colada Caliente, en el proceso de inyección de plástico. ¿Cómo funcionan los controles de temperatura? Los controles de temperatura funcionan gracias a un sistema básico de entrada y salida de información: un sensor de temperatura como entrada y una conexión a un elemento de regulación, ya sea un ventilador o un calentador, como salida. El control de la temperatura es más que un simple termostato. Su mayor ventaja es la posibilidad de mantener con precisión una temperatura específica, sin la participación continua de un operador, gracias a su regulador automático, que normalmente es compatible con sensores de temperatura termopar o RTD como entrada. Este regulador compara la temperatura real con la temperatura deseada, también llamada punto de ajuste, y envía una salida de información a un mecanismo de control para enfriar o calentar los materiales y las piezas de nuestra línea de producción, según sea necesario, y lograr así una correcta inyección de plástico. El regulador automático es parte de un sistema integral de control de temperatura, el cual debe ser diseñado e instalado eligiendo los instrumentos adecuados para cada proceso. Para eso, es necesario considerar los siguientes factores al seleccionar controles de temperatura para nuestra producción de plástico: Tipo de sensor de entrada (termopar, RTD) o rango de temperatura Tipo de salida requerida (SSR) Algoritmo de control necesario (encendido/apagado, control proporcional o controlador PID). Importancia de los controles de temperatura para la correcta inyección de plástico La temperatura es una de las variables más importantes que debemos controlar durante el proceso de inyección de plástico, sobre todo para la masa (o plástico) y el molde en donde esta masa se inyectará. Realizar el ajuste correcto de temperatura en nuestro proceso de inyección de plástico nos permite: Reducir los costos de producción Conseguir contracciones uniformes Obtener la calidad superficial exigida para la pieza Y lo más importante, garantizar las características mecánicas adecuadas en todas las partes de la pieza. En resumen, un control de temperatura adecuado nos permitirá obtener mejor calidad de productos de plástico. Los controles de temperatura en el molde de inyección La temperatura del molde (la temperatura de sus paredes, específicamente) es uno de esos aspectos que debemos cuidar durante el proceso. El objetivo generalmente es enfriarlo y mantenerlo así, por lo que el tipo de molde y sus características deben de ser consideradas al diseñar el sistema de control de temperatura para toda nuestra producción. Para esto, es recomendable seguir los siguientes criterios al diseñar nuestro proceso de enfriamiento: La temperatura media del molde debe mantenerse en un rango lo más reducido como sea posible, es decir, lo más frío posible. La temperatura debe ser lo más uniforme como sea posible a lo largo de todos los puntos del molde. El tiempo de ciclo de inyección debe ser lo más corto como sea posible, para que sea más fácil mantener la temperatura adecuada. ¿Necesitas un control de temperatura en tu proceso de inyección de plástico? PRIVARSA cuenta con una gran variedad de controles de temperatura de la marca PCS, Polimold, Feller Engineering y Tempcontrols dentro de su extenso catálogo de equipos y componentes para tu producción de plástico. Conoce todo lo que te ofrecemos para que tus procesos de inyección sean más eficientes y tu producción se distinga de la competencia por su alta calidad.
¡No te pierdas estos 3 productos en Plastimagen México 2017!
Al visitar la expo Plastimagen México 2017, debes visitar el stand de Privarsa en la sala C del Centro Citibanamex, para conocer todos los equipos, componentes, accesorios y refacciones que te puede ofrecer un proveedor integral con presencia nacional. 1. Grabado OR Láser El grabado láser tiene claras ventajas en comparación con los métodos convencionales, así como un amplio espectro de aplicación, que se extiende desde el trabajo en componentes pequeños como soldadura de placas de circuito o marcado de controles, hasta paneles grandes hechos de plástico. Equipos recomendados para el grabado láser en la industria del plástico: OR laser maneja diferentes potencias: de 10, 20, 30, 50 watts. Para elegir la adecuada, debes la rapidez con la que deseas que el proceso de grabado termine. Los siguientes 3 modelos se pueden combinar con la gama completa de clases de potencias. Por ejemplo, si un cliente ocupa producción en su planta de grabado en aceros con una profundidad mayor a .5mm lo indicado sería una máquina de 100w. Si el tiempo no es factor para trabajos en aceros, con una máquina de 20w es suficiente, solo que el tiempo que se lleva en terminar el grabado será mayor. MAG LASER BASE Este modelo es utilizado para la soldadura de plástico. Se puede integrar muy fácil a las líneas de producción. Es adecuado para cualquier tamaño de componentes e ideal para el etiquetado de componentes por su opción de “marcado sobre la marcha” MAG LASER BOX Este equipo es ideal para aquellos que manejan componentes pequeños de hasta 10 kg. El campo está idealmente dimensionado tanto para piezas individuales como para series pequeñas. La mesa de procesamiento es movida por un motor en el eje z, con un recorrido de 120 mm. También está montado un dispositivo para una unidad de extracción. Esto garantiza un trabajo limpio y respetuoso con el medio ambiente, además de ser muy segura. MAGIC LASER BIG BOX El modelo es ideal para piezas medianas y grandes de hasta 115 kg. Esta máquina tiene un mayor espacio de procesamiento y se puede operar fácilmente con una palanca de control. Características: Su campo de marcado automático tiene un tamaño de 115 x 115 mm, pero se puede ampliar con otra lente. Tiene una unidad de extracción potente integrada. La tapa puede ser simplemente levantada para extraer los componentes. 7 razones para usar el grabado OR Láser: Es rápido, además de ser muy durable, resistente a la abrasión, al calor y al ácido. La fibra pulsada láser tiene el rayo de la mejor calidad. Se tiene la opción de pulsadas cortas para lograr mejores resultados. Incluye una herramienta rotacional para grabar superficies en forma de cilindros. Es versátil, ya que se puede usar para grabar o cortar distintos tipos de plásticos. Tiene múltiples usos, ya que se pueden realizar muchos tipos de marca en el plástico, números, dibujos, códigos, grabados decorativos y fotográficos, entre otros. Ofrece la ventaja de marcar o grabar diseños muy pequeños. 2. Sistema de soldadura láser Evo Mobile Una estación de trabajo para soldadura láser, compacta y con movilidad, la cual fue rediseñada tomando en cuenta la retroalimentación de los usuarios, lo cual dio lugar a una máquina más práctica y funcional, con procesos semi-automáticos. Otra innovación es la opción de girar libremente el sistema en el área de trabajo, lo cual ofrece al usuario la capacidad de definir un plano inclinado en el espacio, así como la superficie de procesamiento, haciendo la soldadura significativamente más sencilla y rápida. Características: Tamaño ultra compacto y diseño ultra flexible. Operación sencilla a través de una pantalla táctil. Operación a una mano con joystick. Función “Auto-soldado” para mayor productividad. Compatible con la solución de software CAD / CAM ORLAS SUITE Compatible con el alimentador de polvo y la boquilla de polvo ¡Pide asesoría para conocer todas sus funciones! Haz click aquí. 3. Eslingas y Cáncamos Rud Para el manejo seguro de los moldes en la planta, es necesario que se utilicen aparatos y accesorios adecuados, que soporten el peso y eviten el daño de pudiera ocasionar un golpe, tanto a los propios moldes como a otros activos y desde luego, para cuidar la integridad de los operadores. Para instalar los moldes, cambiarlos, darles mantenimiento o guardarlos, se debe utilizar el herramental especializado, lo cual evita además tiempo perdido y aumenta la productividad. Las eslingas y otros accesorios como los cáncamos, aros, destorcedores y ganchos, son accesorios muy fuertes y útiles. Ventajas de utilizar eslingas y cáncamos RUD: Máxima seguridad para los operadores durante la manipulación del molde. Evita daños al molde y otros activos de la planta. Agiliza la manipulación de moldes y ahorra tiempo. ¿Dónde puedes ver estos equipos y recibir asesoría en vivo? En el stand #1122 de Privarsa, Sala C. Haz click en la siguiente imagen para ubicarlo. Privarsa es el proveedor integral más influyente de maquinaria, equipo, componentes, accesorios y refacciones para todos los centros industriales dedicados a la inyección de plástico en méxico. Visita el stand de Privarsa en Plastimagen México® 2017. 7-10 de Noviembre, Centro Citibanamex, Sala C, Stand #1122. Links Privarsa Anipac Plastimagen Plano Interactivo Hospedaje Centro Citibanamex Para recibir asesoría sobre el uso de estos equipos y accesorios, haz click aquí. Para leer otros artículos sobre la industria de inyección de plástico, haz click aquí.
Grabado Láser en la Industria de la Inyección de Plástico
Hay diversas formas de grabar o marcar una pieza. Un láser de fibra o un láser de CO2 pueden ser utilizados para marcar una amplia variedad de plásticos y aceros de uso comercial, de forma permanente, con una gran calidad y de manera rápida. En qué consiste El grabado láser es un proceso en el cual no se tiene contacto con el objeto grabado. El rayo láser genera un efecto de desgaste sobre la pieza o el material que se va a grabar o cortar. La profundidad de grabado puede ser de micras y hasta centímetros. Cómo funciona Un rayo láser de alta intensidad induce calor en un objeto. Dependiendo del material y los parámetros del láser, esto desencadena procesos químicos y físicos que pueden incluir carbonización, recocido o vaporización. En el caso de los aceros, repetir el proceso en el mismo lugar hace que se remueva suficiente material para dejar una marca visible. Tipos de materiales que pueden ser marcado con grabado láser Plásticos Aceros Aluminios Cerámicos Madera Cobre Bronce En qué se usa La mayoría de las veces utilizado para realizar una marca en diferentes tipos de materiales. Cortar una capa de superficie para mostrar un contraste en la parte inferior. Se puede grabar fotos, logotipos, diversos tipos de marcas, y hasta remover señales de branding. Bajo costo y máxima flexibilidad La gran diversidad de polímeros y nuevos materiales compuestos de fibra, han contribuido a que los procesos de grabado láser en la industria del plástico sean muy variados. La tecnología láser aplicada al terminado de los productos representa una alternativa muy atractiva por su bajo costo y calidad sobresaliente. El grabado láser resalta por su versatilidad, eficiencia y productividad para todo tipo de necesidades, desde figuras simples hasta patrones complejos y elaborados, diagramas o imágenes. Este proceso proporciona resultados óptimos en una gran diversidad de aplicaciones. La solución ideal para soldar, cortar o marcar plásticos mediante aplicaciones láser El grabado láser tiene claras ventajas en comparación con los métodos convencionales, así como un amplio espectro de aplicación, que se extiende desde el trabajo en componentes pequeños como soldadura de placas de circuito o marcado de controles, hasta paneles grandes hechos de plástico. 7 razones para usar el grabado OR Láser: Es rápido, además de ser muy durable, resistente a la abrasión, al calor y al ácido. La fibra pulsada láser tiene el rayo de la mejor calidad. Se tiene la opción de pulsadas cortas para lograr mejores resultados. Incluye una herramienta rotacional para grabar superficies en forma de cilindros. Es versátil, ya que se puede usar para grabar o cortar distintos tipos de plásticos. Tiene múltiples usos, ya que se pueden realizar muchos tipos de marca en el plástico, números, dibujos, códigos, grabados decorativos y fotográficos, entre otros. Ofrece la ventaja de marcar o grabar diseños muy pequeños. Equipos recomendados para el grabado láser en la industria del plástico: OR laser maneja diferentes potencias: de 10, 20, 30, 50 watts. Para elegir la adecuada, debes primero pensar en la rapidez con la que deseas que el proceso de grabado termine. Por ejemplo, si un cliente ocupa producción en su planta de grabado en aceros con una profundidad mayor a .5mm lo indicado sería una máquina de 100w. Pero si el tiempo no es un factor importante, para trabajos en aceros con una máquina de 20w es suficiente, solo que el tiempo que se lleva en terminar el grabado será mayor. 4 horas de grabado con una máquina de 20 watts = 1 hora* de grabado con una máquina de 100 watts *Aprox. dependiendo de la dureza del material que se va a grabar. Los siguientes 3 modelos se pueden combinar con la gama completa de clases de potencias: MAG LASER BASE Este modelo es utilizado para la soldadura de plástico. Se puede integrar muy fácil a las líneas de producción. Es adecuado para cualquier tamaño de componentes e ideal para el etiquetado de componentes por su opción de “marcado sobre la marcha” MAG LASER BOX Este equipo es ideal para aquellos que manejan componentes pequeños de hasta 10 kg. El campo está idealmente dimensionado tanto para piezas individuales como para series pequeñas. La mesa de procesamiento es movida por un motor en el eje z, con un recorrido de 120 mm. También está montado un dispositivo para una unidad de extracción. Esto garantiza un trabajo limpio y respetuoso con el medio ambiente, además de ser muy segura. MAGIC LASER BIG BOX El modelo es ideal para piezas medianas y grandes de hasta 115 kg. Esta máquina tiene un mayor espacio de procesamiento y se puede operar fácilmente con una palanca de control. Características: Su campo de marcado automático tiene un tamaño de 115 x 115 mm, pero se puede ampliar con otra lente. Tiene una unidad de extracción potente integrada. La tapa puede ser simplemente levantada para extraer los componentes. ¡Te invitamos a nuestro TECH CENTER para conocer nuestra máquina de demostración! El Tech Center de PRIVARSA ofrece asesoría en la instalación y operación de cualquier máquina de grabado láser de la línea OR LASER, además de tener una máquina demo para hacer cualquier prueba o revisar su funcionamiento. El Tech Center es un centro de capacitación especializado en la industria de inyección de plástico, donde los operadores de máquinas inyectoras pueden recibir cursos y talleres sobre todos los procesos de la industria.
Conoce más sobre los termopares Nexthermal
Los termopares son unos sensores para medir la temperatura. Los termopares se fabrican uniendo dos conductores eléctricos en los extremos, cada uno hecho de diferentes aleaciones metálicas, comúnmente en forma de alambre. Esta unión genera una pequeña señal de milivoltios que cambia con la temperatura. La señal se envía a un dispositivo electrónico, que se utiliza para controlar la temperatura. Los tipos más comunes para los termopares son: Tipo J: 0ºC a 750ºC (32ºF a 1382ºF) Tipo K:-200ºC a 1250ºC (-328ºF a 2282ºF) Tipo T: -250ºC a 350ºC (-328ºF a 662ºF) Cada tipo tiene un diferente rango de temperatura y la temperatura máxima varía con el diámetro del alambre que se usa en el termopar. El rango máximo también está limitado por el diámetro del alambre de termopar. Criterios para seleccionar un termopar Rango de temperatura. Resistencia química del termopar o material de la funda. Resistencia a la abrasión y la vibración. Requisitos de instalación (es posible que sea necesario que sea compatible con el equipo existente; los orificios existentes podrían determinar el diámetro de la sonda). El tipo de unión Los termopares con funda están disponibles con tres tipos de unión: A tierra. En la punta de un termopar con unión a tierra, los alambres del termopar están físicamente unidos al interior. Esto produce una buena transferencia de calor del exterior a la unión del termopar. Sin conexión a tierra. En una sonda sin conexión a tierra, la unión del termopar está separada de la pared de la sonda. El tiempo de respuesta es más lento que en el estilo con conexión a tierra, pero el estilo sin conexión ofrece aislamiento eléctrico. Expuesta. El termopar en el estilo de unión expuesta sobre sale de la punta de la funda y está expuesto al entorno. Este tipo ofrece el mejor tiempo de respuesta, pero está limitado al uso en aplicaciones en seco, no corrosivas. Construcción de alambre suave Esta es la construcción más económica y la más básica. Se utiliza cuando el aislamiento en el alambre provee suficiente protección para la aplicación. Un termopar de alambre suave normalmente tiene una unión expuesta, para ofrecer un tiempo de respuesta rápido. Construcción de tubos y alambre Este tipo de sensor ofrece una construcción de bajo costo para una amplia gama de aplicaciones hasta 482°C (900°F). Un tubo metálico se utiliza para proporcionar protección adicional a la unión del termopar, que se encuentra en la punta. El tubo de acero inoxidable estándar 304 está disponible en diámetros de 1/8″, 3/16″ y 1/4″. Construcción de aislamiento mineral Este tipo de sensor ofrece una construcción más robusta y resistente a los golpes, para temperaturas de funcionamiento más altas. Es lo suficientemente flexible como para doblarse alrededor de un mandril hasta un radio de dos veces el diámetro exterior de la funda. Un polvo comprimido de mineral aislante, generalmente óxido de magnesio (MgO), se utiliza para aislar y proteger los alambres dentro de una funda metálica. El material de la funda debe proporcionar la mayor resistencia a la corrosión. Ventajas de usar termopares Nexthermal: Son termopares aislados minerales fabricados con una transición moldeada que soporta un uso intensivo. Cuenta con diámetros disponibles de .020 «a .375». Opciones disponibles de puntas a tierra, sin conexión a tierra y expuestas. El tamaño de transición más pequeño en la industria. El bajo coeficiente de expansión de la transición moldeada y la resistencia a la humedad son excelentes para la exposición a líquidos. ¿Quieres seguir leyendo contenido interesante? Da click aquí.
Sistemas de colada caliente Heatlock
Heatlock es uno de los principales proveedores en el mundo de soluciones para Colada Caliente. Su operación está configurada de acuerdo a las normas internacionales de negocios, con una estricta calidad y sistema de gestión como ingredientes clave. Disponible en todo México. Tiene más de 30 años de experiencia en soluciones de Colada Caliente que se ofrecen en México a través de la extensa red de distribución de PRIVARSA en el país, quien suma ya 25 años de experiencia distribuyendo todo tipo de equipos y componentes para la industria de inyección de plástico. Eficiencia energética Los productos Heatlock están diseñados para tener una vida larga y útil, con poco mantenimiento que además es fácil y rápido. Estos sistemas de Colada Caliente son reconocidos por su aislamiento cerámico en todos sus puntos, con solo 7% de la conductividad del acero. Lo anterior permite que haya un menor consumo de energía y que los moldes no se calienten de más o por demasiado tiempo. Manifolds Heatlock fue el primero en introducir el aislamiento cerámico como estándar en los sistemas de canal caliente. Ahora introducen una nueva gama de manifolds de la cual se puede elegir entre 300 diferentes variantes. Se puede elegir entre 6 canales de flujo diferentes (6 – 16 mm). Las alturas de los manifolds son de 36, 46 y 56 mm. Todas definidas con un número de clave individual. Boquillas Las boquillas Heatlock cuentan con distribución uniforme del calor a lo largo del casquillo, el cual se puede utilizar prácticamente con todos los materiales que son utilizados actualmente en la industria. Además ofrecen la menor tensión térmica posible en el plástico y son fáciles de usar. En estas boquillas la distribución del calor es homogénea, lo cual permite mantener un flujo constante que proporciona uniformidad en las piezas moldeadas. Tecnología ALL-IN-ONE, verdaderamente modular. Este sistema de canal caliente tiene muchas ventajas: Libre de fugas, con tornillo en la boquilla. Instalación Plug and Play. Fácil de ajustar la posición de la punta en la puerta. 16 combinaciones frontales para todo tipo de aplicaciones. Un sistema de Colada Caliente re-diseñado para que sea simple y fácil de usar, con el máximo rendimiento y modularidad. Las aplicaciones de productos básicos usan las configuraciones estándar. Para resinas especiales simplemente se hace un up-grade a nuestros módulos de alto rendimiento. Basta con colocar el sistema de Colada Caliente en el molde y ajustar la puerta a la posición óptima, utilizando nuestra tecnología de posición de puerta virtual, V-GATE. Todas las salidas de cables son predeterminadas una vez que la posición de la puerta se ha fijado. Se rectifican los espaciadores traseros para ajustar la expansión de calor calculada. Cierre la placa de sujeción y ya está listo. Manifolds Hot Half Estos manifolds se entregan completamente montados y están precableados de acuerdo a las necesidades de cada cliente. Estas soluciones son flexibles y adecuadas para muchos moldes con diferentes estándares. Adecuado para la mayoría de los moldes. Fácil de instalar y dar mantenimiento. No hay necesidad de tocar el canal caliente cuando se repara el molde. Privarsa también tiene disponibles los accesorios Heatlock como resistencias eléctricas, termopares, conectores, etc. Para recibir mayor información sobre estos productos haz click aquí.
Conoce la Máquina Separadora de Moldes Die-Sep
LA FORMA MÁS SEGURA, RÁPIDA Y FÁCIL DE ABRIR, VOLTEAR Y CERRAR MOLDES La labor de abrir y cerrar moldes para realizar mantenimiento preventivo y reparaciones puede resultar en un proceso demasiado largo, especialmente cuando se trata de moldes grandes y pesados. Al ser esta una tarea constante que se realiza todos los días, puede resultar en baja productividad de la planta. Una maniobra prolongada y extenuante como esta puede resultar en lesiones. Además puede ser frustrante para los operadores si se encuentran fugas en los moldes una vez que se cierran, dando pie a períodos de inactividad y pérdida de tiempo, por esto es importante que la maniobra sea rápida y fácil. Se deben dejar de usar palancas, martillos, grúas y el esfuerzo físico de los técnicos simplemente para abrir, inclinar y cerrar moldes. Su energía y las horas laborables pueden ser mejor utilizados en trabajos de limpieza, reparaciones y mantenimiento, pero sobre todo en la producción, elevando las utilidades de la empresa. Protege a los operadores y administra su energía durante el día. Existen equipos especiales que abrirán y cerrarán moldes que pesan entre 400 kilos y 70 toneladas. Una de las máquinas más grandes en operación, abre un molde de 30 toneladas en menos de 30 segundos, una vez que se coloca en el equipo. Esto significa un ahorro de tiempo impresionante, evita lesiones y eleva la productividad. Cómo funciona la máquina Die-Sep Es simple. El técnico carga el molde en la bahía del Die-Sep con una grúa. Empujando una palanca de control hidráulica, la base deslizable del equipo se mueve hacia delante y empuja el molde hasta que toca la base fija. A continuación se quita el candado del molde. El técnico entonces enciende los imanes, «sujetando» magnéticamente el molde. Luego tira de la palanca hidráulica y la base se mueve hacia atrás, abriendo fácilmente el molde. Cerrar el molde es casi tan simple. Si no se ha quitado ninguna de las dos, simplemente empujando la palanca se cierra el molde. Si se ha retirado una mitad del molde, se vuelve a colocar la sección o secciones retiradas en el compartimiento del Die-Sep. Se empuja la palanca hidráulica y el molde cierra sin esfuerzo. ¡ENTREGA INMEDIATA! 14 modelos estándar del Die-Sep se pueden entregar en 8 semanas y las máquinas de encargo se entregan en 12 semanas. Los talleres de moldes que abren 3 moldes por día suelen ver un ROI de 15 meses o menos al abrir más moldes. Caso de éxito: Planta 3M en Ulm, Minnesota Problema: Preocupación por la seguridad de los operadores al abrir y cerrar moldes. Solución: Dos nuevas máquinas Die-Sep para separar moldes. Resultado: Nueva forma segura y ergonómica de abrir y cerrar moldes. David Youngbloom es el supervisor de ingeniería de una planta de inyección de 3M. Él argumenta que la seguridad es la prioridad #1 dentro del negocio, por lo que revisa constantemente cómo implementar tácticas o herramientas para evitar accidentes o lesiones a los operadores y las máquinas. Un día, se dio cuenta que tres personas estaban luchando por abrir un molde. «Estaba muy claro que alguien iba a salir lastimado en algún momento, porque requería la ayuda de tres chicos sólo para tratar de darle la vuelta a esa herramienta», argumenta Youngbloom. Con el fin de evitar este tipo de situaciones, compró una máquina Die-Sep. El funcionamiento de esta máquina separadora de moldes es realmente fácil y dejó asombrados a los operadores: Abre los moldes usando un pequeño cilindro e imanes eléctricos de 110 voltios que sostienen la herramienta firmemente contra las placas de la máquina. Estos imanes son personalizados para el tamaño de los moldes que se están abriendo. Por ejemplo, sólo se necesitan dos imanes por lado para moldes pequeños, pero moldes muy grandes pueden requerir hasta 12 por cada lado. Básicamente, hay dos palancas de control hidráulicas utilizadas para abrir y cerrar el molde, y dos interruptores que activan y desactivan los imanes, dependiendo del molde que se esté maniobrando. Youngbloom recalcó: “Darme cuenta que la compra valió la pena realmente fue fácil y lo notamos al instante”. Un beneficio adicional que el equipo de 3M notó de esta máquina, es que Die-Sep no tiene suficiente potencia para dañar la integridad del molde. «Si hay componentes del molde, tales como pernos guía, pernos incluinados, candados o pistones telescópicos doblados, rotos o desalineados, esta máquina no dañará el molde». Los imanes se liberan del molde si se requiere fuerza excesiva cuando se intenta abrir un molde. «La fuerza excesiva al abrir un molde generalmente significa que hay algún componente interno del molde en la posición equivocada o atascado», dice Youngbloom. “Ahora se necesita sólo una persona, en lugar de 3, para abrir y cerrar con seguridad cada molde, ahorrando unos 20 minutos por molde en el proceso. También, reduce el riesgo de dañar las herramientas y ha aumentado nuestra productividad simplificando el proceso. No puedo decir suficientes cosas buenas al respecto», concluyó. 4 sencillos pasos para abrir, cerrar, inclinar y trabajar en un molde 1. Jala la palanca de control para abrir el molde 2. Empuja la palanca de control para cerrar el molde 3. Jala la palanca de control para inclinar el molde 4. La mitad del molde está lista para trabajar en ella Para recibir asesoría sobre el uso de este equipo, haz click aquí. Para leer otros artículos sobre la industria de inyección de plástico, haz click aquí.